Kuelewa kwamba mtiririko wa kazi wa hatua mbili ndiyo njia ya haraka zaidi ya kuelewa mashine yenyewe, kwa sababu kila vipimo kwenye mashine ya kupiga ipo ili kugeuza tupu tambarare sahihi kuwa sehemu sahihi ya pande tatu. Maelezo haya yanaeleza njia kamili: familia ya mashine inajumuisha nini, jinsi tupu zinavyohama kutoka kukata hadi kuunda, jinsi mbinu 3 za kupinda zinavyotofautiana, hesabu inayotabiri mahali ambapo mikunjo ya chuma, na jinsi vifaa vya kawaida vinavyofanya kazi chini ya ngumi.
Kinachohesabika kama Mashine ya Kukunja ya Chuma cha Karatasi
Neno hilo linahusu familia badala ya mashine moja. Breki ya kushinikiza ndiyo kazi ngumu, ikisukuma ngumi kwenye die ya V kando ya kitanda kirefu. Mashine za kukunjwa na folda za chuma hufunga nafasi tupu na kuzungusha boriti ili kukunja ukingo juu, ambao huweka karatasi hiyo ikiwa tambarare kwenye meza na inafaa paneli kubwa zinazoshughulikiwa na mwendeshaji mmoja.
Breki ya sanduku na sufuria huongeza vidole vilivyogawanyika kwenye boriti ya kubana ili pande zilizoundwa ziweze kusafisha vifaa, ambayo ndiyo inayoiruhusu kuunda kuta zote 4 za sanduku au trei. Mashine za kunama sahani Chukua mbinu tofauti kabisa, ukipinda sahani nene kati ya mikunjo badala ya kuikunja kwenye mstari.
Mashine gani duka huifikia inategemea sehemu. Profaili ndefu zilizopinda zinapendelea breki ya kushinikiza, paneli kubwa zaidi hupendelea folda, vifuniko hupendelea vifaa vilivyogawanywa, na silinda hupendelea mikunjo. Maduka mengi ya utengenezaji huishia na breki ya kushinikiza kwanza, kwa sababu inashughulikia sehemu kubwa zaidi ya sehemu zilizopinda kwa uwekezaji mmoja.
Uamuzi wa breki ya kubonyeza dhidi ya folda unastahili sentensi moja zaidi ya tofauti, kwa sababu hizo mbili hushughulikia karatasi kwa njia tofauti. vyombo vya habari vya kuvunja Anamwomba mwendeshaji aitegemeze nafasi tupu huku flange ikiinuka, ambayo inakuwa kazi ya watu 2 kwenye paneli kubwa nyembamba zinazojikunja chini ya uzito wao wenyewe. Folda hushikilia paneli sawa kwenye meza yake na kusogeza boriti inayokunjwa pekee, kwa hivyo mwendeshaji mmoja anaweza kuunda paneli ambazo wafanyakazi wa breki ya kushinikiza wangepata shida nazo. Maduka yanayoendesha cladding ya usanifu au ductwork ya HVAC mara nyingi huhalalisha folda kwa hesabu ya kazi pekee.
Mtiririko wa Kazi wa Kukata-Kisha-Kupinda
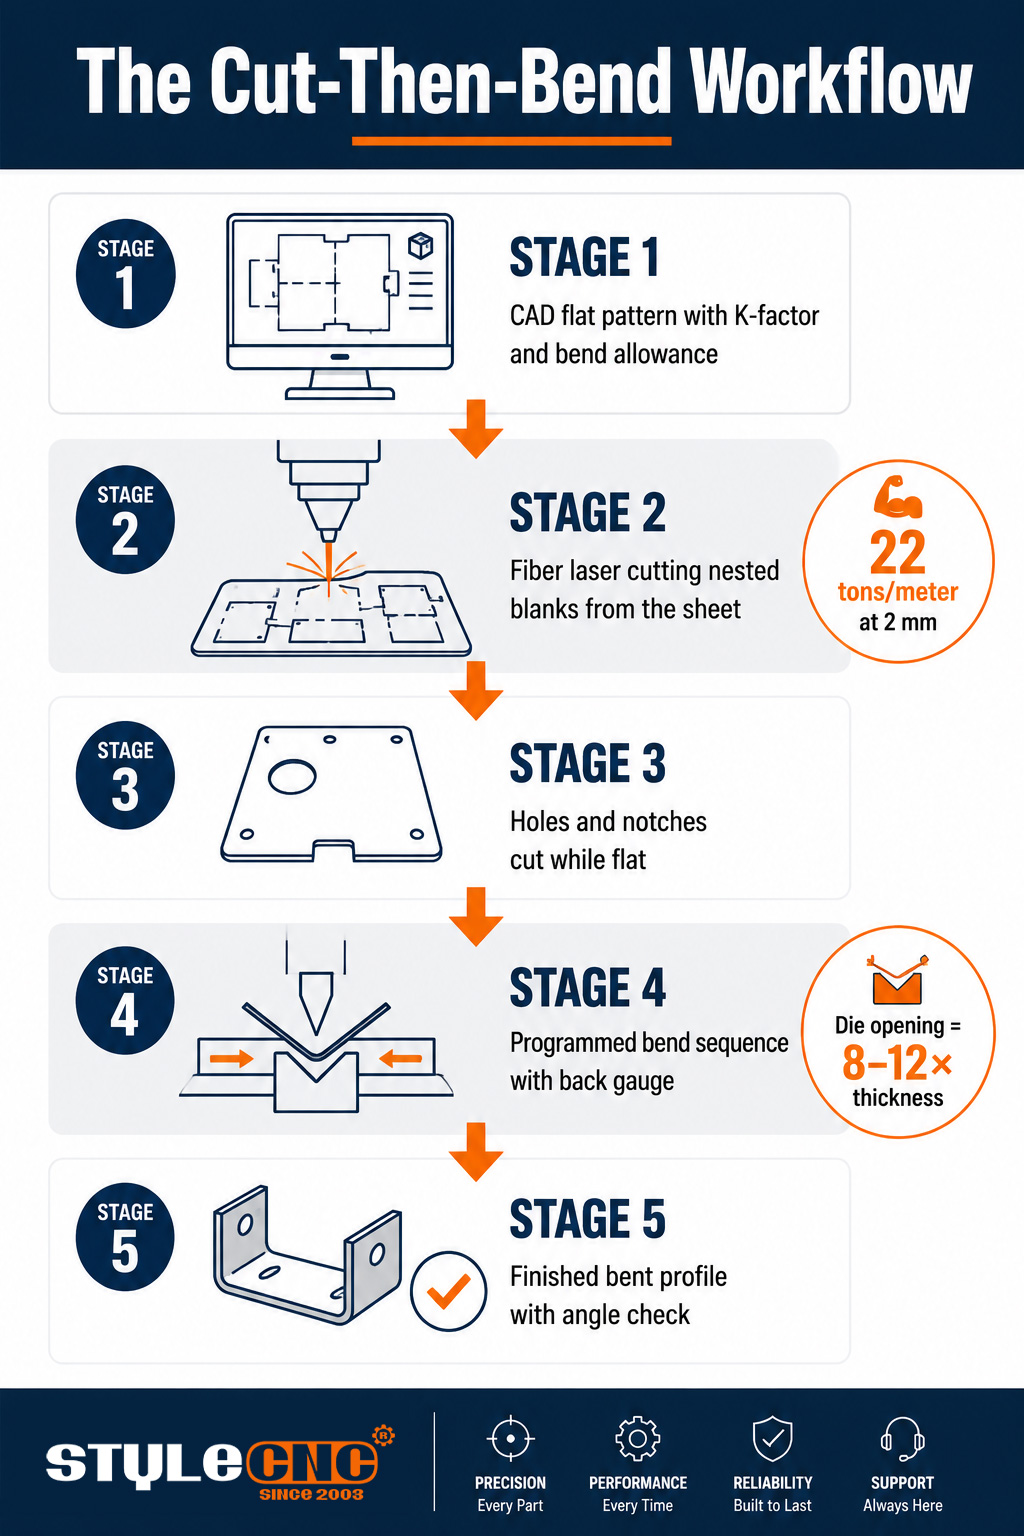
Uzalishaji wa kupinda huanza kabla ya mashine ya kupinda. Sehemu tupu tambarare hukatwa kwa urefu uliopangwa, mashimo na noti hukatwa wakati karatasi bado tambarare, na hapo ndipo sehemu hufikia breki. Vipengele vya kukata tambarare ni vya bei rahisi sana na sahihi zaidi kuliko kuviongeza baada ya kuunda.
Usahihi mtupu huweka dari kwa usahihi wa kupinda. mashine ya kukata nyuzi ya laser inayolisha mstari wa kupinda hutoa nafasi zilizo wazi zenye ubora wa ukingo na uthabiti wa vipimo ambavyo kidhibiti cha kupinda kinaweza kuamini, ndiyo maana matatizo mengi ya kupinda yanaondoa matatizo kwa njia ya kujificha. Maduka yanayofanya kazi kwenye sahani nene mara nyingi huendeshwa mashine za kukata leza za chuma kwa ajili ya maandalizi tupu au Mkataji wa plasma ya CNC juu ya mto, kubadilishana umaliziaji wa ukingo kwa kasi kwenye sehemu nzito.
Waendeshaji hupanga mpangilio wa kukabidhi kwa maswali ya vitendo: je, upande huu wa tupu utakabiliana na dae na kuweka alama kwenye sehemu, au je, programu ya kukata inazingatia mwelekeo wa chembe ili mkunjo usipasuke? Maelezo hayo husafiri na tupu, na maduka yanayoyasimamia katika hatua ya kukata mkunjo yana chakavu kidogo sana.
Mtiririko wa kundi huunganisha hatua hizo mbili pamoja kiuchumi. Programu ya kuweka viota hupakia mifumo mingi tambarare iliyotengenezwa kwenye kila karatasi kabla ya kukata, kwa hivyo seli inayopinda hupokea nafasi zilizo wazi kwa mpangilio wa kazi na upotevu mdogo wa nyenzo. Programu za kukata na kupinda zinapotoka kwa modeli ile ile ya CAD, urefu uliotengenezwa, nafasi za mashimo, na mistari ya kupinda inakubaliana kwa ujenzi, na makala ya kwanza kwa kawaida hupita ukaguzi kwenye jaribio la kwanza.
Hatua ya kupinda yenyewe hufuata mfuatano uliopangwa. Kidhibiti huamuru kupinda ili flange za mapema zisigongane na vifaa, kipimo cha nyuma huweka nafasi tupu kwa kila mpigo, na mwendeshaji hugeuza au kuzungusha sehemu kati ya kupinda kadri simulizi inavyoamuru. Kizingo cha kupinda 4 kinaweza kuchukua chini ya dakika moja kwenye programu iliyopangwa vizuri na mara 3 zaidi kwenye programu iliyopangwa vibaya.
Kupinda Hewa dhidi ya Kushuka Chini dhidi ya Kutengeneza Sarafu
Mbinu zote 3 hutumia jiometri sawa ya ngumi na kufa; mabadiliko gani ni jinsi ngumi inavyosafiri kwa kina na ni nguvu ngapi inatumika. Chaguo hili huendesha mahitaji ya tani, gharama za vifaa, na ni kiasi gani cha urejeshaji ambacho kidhibiti lazima kimzidi kwa busara:
| Kiini | Kukunja hewa | Kuzaa | Kubuni | Kipimo |
|---|---|---|---|---|
| Usafiri wa ngumi | Husimama karibu na sehemu ya chini ya dari | Hubonyeza karatasi nzima ndani ya die | Mihuri hutoboa ncha kwenye nyenzo | Kina cha ngumi ikilinganishwa na ufunguzi wa V |
| Tani inahitajika | Njia ya chini kabisa kati ya 3 | Takriban mara 3 hadi 5 za kupinda hewa | Hadi mara 10 za kupinda hewa | Tani kwa kila mita kutoka kwa unene na upana wa die |
| Springback | Kubwa zaidi; kidhibiti hupinda kupita kiasi ili kufidia | Imepunguzwa; mguso wa die huweka pembe | Karibu kuondolewa kwa nguvu ya kukanyaga | Viwango vya kupona kwa elastic baada ya kuinua ngumi |
| Unyumbufu wa zana | Seti moja ya zana huunda pembe nyingi | Die moja kwa kila pembe inayolengwa | Vifaa maalum kwa kila sehemu | Idadi ya mabadiliko ya zana katika mchanganyiko wako wa sehemu |
| Matumizi bora | Utengenezaji wa jumla, mchanganyiko wa kazi | Sehemu za kurudia zenye uvumilivu mkali | Pembe muhimu kwenye karatasi nyembamba | Sehemu ya sehemu zinazohitaji chini ya nusu digrii |
Springback ni tabia iliyo chini ya ulinganisho mzima. Kila chuma hupona kwa urahisi wakati ngumi inapoinuka, na kufungua mkunjo kidogo. Kupinda hewa hukubali urejesho huo na kunapinda kupita kiasi ili kufidia, ndiyo maana inatawala maduka ya kisasa: seti moja ya vifaa, tani ya wastani, na kidhibiti kinachofanya hesabu ya fidia kwa kila nyenzo.
Posho ya Kuinama, K-Factor, na Mfano Uliofanya Kazi
Chuma hunyooka nje ya mkunjo na kubana ndani, na mahali fulani kati ya nyuso hizo mbili kuna mhimili usio na upande wowote unaodumisha urefu wake wa asili. Kipengele cha K huweka mhimili huo kama sehemu ya unene, kwa kawaida karibu 0.3 hadi 0.5, na posho ya mkunjo huitumia kuhesabu ni kiasi gani cha nyenzo tambarare kila mkunjo hutumia.
Nambari za vitendo zinazotokana na hesabu hii:
• Posho ya kupinda huweka urefu uliotengenezwa tambarare, kwa hivyo programu ya kukata inategemea hiyo kabla ya breki kugusa sehemu hiyo.
• Sheria ya kawaida huweka kiwango cha chini cha kipenyo cha ndani cha mkunjo kuwa takriban unene mmoja wa nyenzo kwa chuma laini ili kuepuka kupasuka.
• Upana wa ufunguzi wa kiatu kwa kawaida huwa mara 8 hadi 12 ya unene wa nyenzo, na kupanua kiatu hupunguza tani inayohitajika.
Mfano wa tani iliyofanyiwa kazi hufanya uhusiano uwe thabiti. Kupinda chuma laini cha mm 2 juu ya kina cha V cha mm 16 kunahitaji takriban tani 22 kwa kila mita ya urefu wa kupinda, kwa hivyo flange ya mita 1.2 inahitaji takriban tani 27. Sogeza hadi mm 3 juu ya kina cha mm 24 na hitaji hupanda karibu tani 33 kwa kila mita. Muundo wa kukumbuka: tani huinuka kwa unene wa mraba, ndiyo maana mashine yenye ukubwa wa mm 2 haiwezi kubeba sahani ya mm 6 kwa kawaida.
Chati za tani zilizochapishwa kwenye fremu ya mashine huweka msimbo huu haswa kwa kila ufunguzi wa kawaida wa die, na waendeshaji wenye uzoefu huziangalia kwa mazoea badala ya kumbukumbu. Chati pia inaonyesha njia ya kutoroka wakati kazi inazidi mashine: kupanua die hupunguza tani inayohitajika kwa kiasi kikubwa, kwa gharama ya radius kubwa ya ndani na flange pana zaidi. Ikiwa biashara hiyo inakubalika inategemea mchoro, ndiyo maana mazungumzo ya tani huishia kwenye uchapishaji wa sehemu.
Jinsi Vifaa vya Kawaida Vinavyofanya Kazi
Chanya chuma
Chuma hafifu ndio msingi ambao chati za tani hudhania: urejeshaji unaoweza kutabirika wa digrii moja au mbili, unaosamehe radii finyu, na unaolingana kutoka karatasi hadi karatasi. matumizi ya utengenezaji wa chuma Pinda bila kuigiza wakati nafasi iliyo wazi ni safi na mwelekeo wa chembe unaheshimiwa.
Chuma cha pua
Chuma cha pua kinahitaji takriban asilimia 50 zaidi ya tani kuliko chuma laini kwa unene sawa na kinarudi nyuma zaidi, mara nyingi nyuzi joto 2 hadi 3. Pia hufanya kazi kwa bidii kadri inavyoundwa, kwa hivyo kupindika mara mbili mahali pamoja kuna hatari ya kupasuka. Panga kupindika kwa usahihi mara ya kwanza. Kwenye filamu ya kinga ya pua inayoweza kumalizia, filamu ya kinga na nyuzi zilizosuguliwa hupata gharama yake, kwa sababu alama za chuma laini zinazoweza kusuguliwa kutoka kwa chuma laini huwa makovu ya kudumu kwenye uso uliopigwa brashi.
Alumini
Alumini huundwa kwa nguvu kidogo lakini huadhibu radii nyembamba, haswa katika hali ngumu zaidi ambapo radius chini ya unene mara 1.5 huangazia nyufa kwenye mstari wa kupinda. Springback huendesha zaidi kuliko chuma kidogo licha ya nguvu ya chini. Aloi zinazopatikana katika matumizi ya utengenezaji wa alumini kila mmoja ana kiwango chake cha chini cha ukali, na tabia laini huinama zaidi kwa kusamehe kuliko zile za kimuundo.
Kasoro za Kawaida za Kupinda na Sababu Zake
⦿ Kupasuka kwenye mstari wa kupinda: radius iliyobana sana kwa nyenzo au kupinda iliyowekwa sambamba na mwelekeo wa chembe.
⦿ Pembe zisizolingana katika kundi: tofauti ya unene wa nyenzo kati ya karatasi, si hitilafu ya mashine.
⦿ Kitovu kisicho na umbo kwenye mikunjo mirefu: kupotoka kwa ram bila fidia ya taji.
⦿ Alama za kufa kwenye nyuso zinazoonekana: vifaa vilivyochakaa au filamu ya kinga inayokosekana kwenye sehemu muhimu za kumaliza.
⦿ Flanges nje ya kipimo: posho ya kupinda iliyohesabiwa kwa kutumia kipengele K kisicho sahihi, kwa hivyo nafasi iliyo wazi ilikatwa kwa urefu usio sahihi uliotengenezwa.
Orodha ya Ukaguzi wa Mtiririko wa Kazi Kabla ya Kurudi kwa Kwanza
☑ Thibitisha urefu tambarare uliotengenezwa ulihesabiwa kwa kutumia kipengele cha K ambacho nyenzo yako inaonyesha.
☑ Kata mashimo na noti zote wakati karatasi ni tambarare, ukiweka mashimo muhimu angalau mara 2.5 ya unene kutoka kwa mistari iliyopinda.
☑ Mwelekeo hupinda kuelekea upande wa chembe ambapo sehemu inaruhusu.
☑ Hakikisha ufunguzi wa dae ni mara 8 hadi 12 ya unene na tani ziko ndani ya kiwango kinachofaa kwa mashine.
☑ Endesha makala moja ya kwanza na upime urefu wa pembe na flange kabla ya kuingiza kundi.
Anza Mtiririko wa Kazi kwenye Meza ya Kukata
Kupinda kwa usahihi huanza na nafasi zilizo wazi kwa usahihi. mashine za kukata nyuzinyuzi zilizojengwa ili kulisha mistari ya kupinda na upate nukuu ya bure inayolingana na vifaa vyako, unene, na ujazo wa sehemu za kila siku.