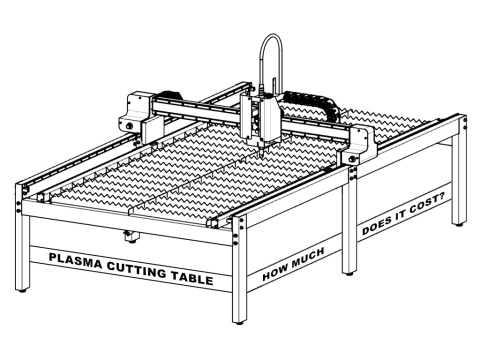
Kikataji cha Plasma cha CNC ni nini na Inafanyaje Kazi?
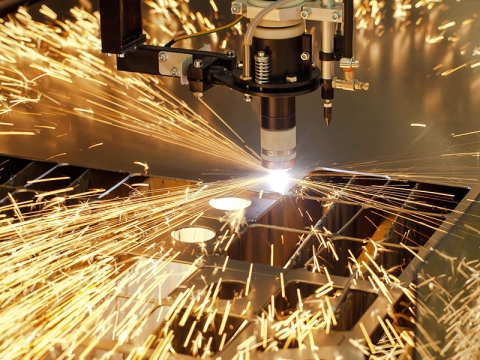
mchanganyiko wa cutter plasma na mtawala wa CNC anaitwa mashine ya kukata plasma ya CNC. Kikataji cha plasma cha CNC huchanganya mfumo rahisi na rahisi kutumia wa CNC ili kuanisha mtiririko wa hewa wa kasi ya juu unaotolewa kutoka kwenye pua kwenye joto la juu ili kuunda vikondakta vya umeme. Wakati wa sasa unapita, kondakta huunda safu ya plasma ya joto la juu, na joto la arc husababisha chuma kwenye mkato wa workpiece kuyeyuka ndani (na kuyeyuka), na chuma kilichoyeyuka huondolewa kwa nguvu ya juu. -mtiririko wa hewa wa plasma wa kasi ili kuunda njia ya usindikaji ya chale. Safu ya plasma iliyoinuliwa na imara inayoundwa na teknolojia ya mtiririko wa gesi ya annular inahakikisha kukata laini na kiuchumi ya chuma chochote cha conductive.
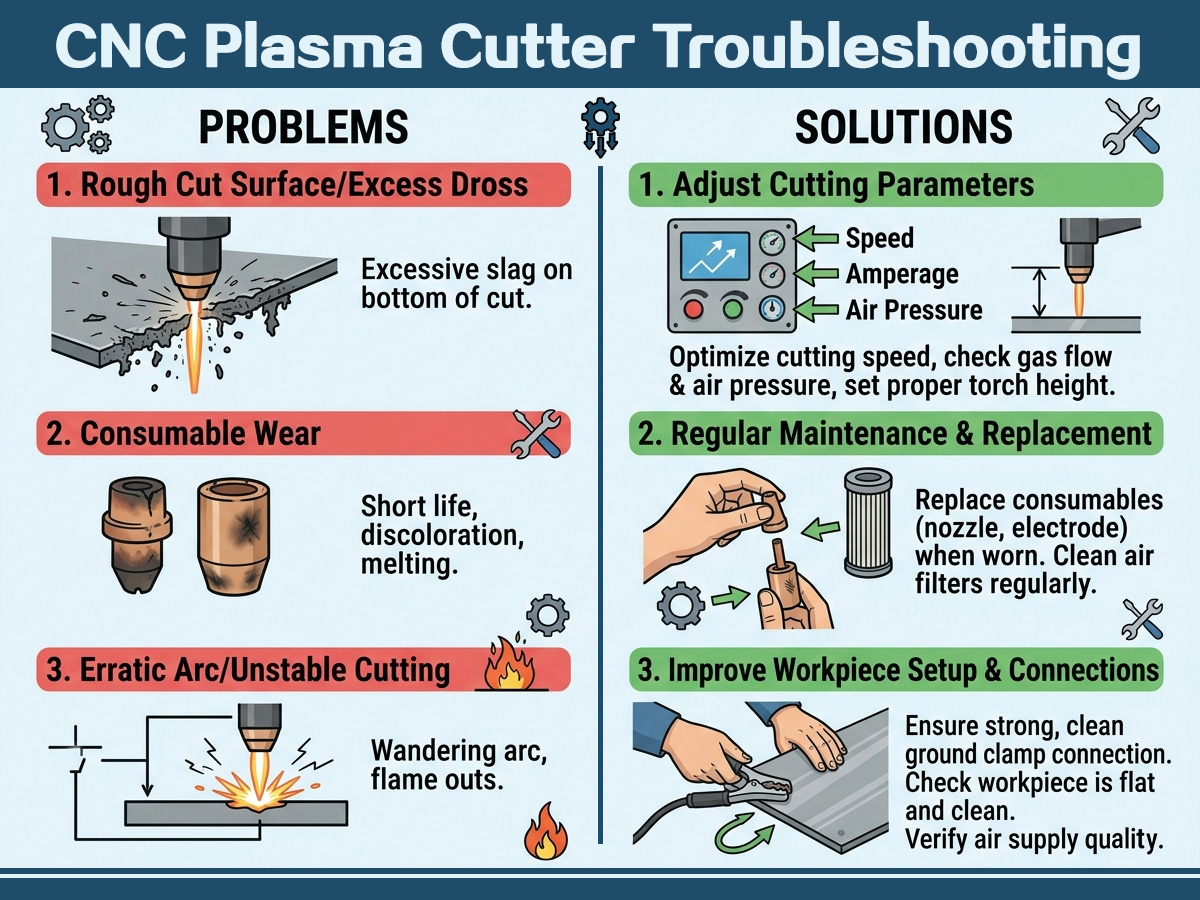
Shida na Suluhisho
Katika mchakato wa uendeshaji wa mashine ya kukata plasma ya CNC, utakutana na kushindwa mbalimbali. Katika uso wa shida, mwendeshaji anapaswa 1 kuweka utulivu, kuchambua sababu za kutofaulu pamoja na dalili za shida, na kutafuta suluhisho za utatuzi.
Shinikizo la hewa la kufanya kazi chini sana.
Wakati cutter ya plasma inafanya kazi, ikiwa shinikizo la hewa la kazi ni la chini sana kuliko shinikizo la hewa linalohitajika na mwongozo, inamaanisha kuwa kasi ya ejection ya arc ya plasma imepungua, na mtiririko wa hewa ya pembejeo ni chini ya thamani inayotakiwa. Kwa wakati huu, arc ya juu ya nishati, ya kasi ya plasma haiwezi kuundwa. Kama matokeo, ubora wa chale ni duni, chale haijapenyezwa, na chale hukusanywa. Sababu za shinikizo la hewa haitoshi ni: uingizaji hewa wa kutosha kutoka kwa compressor hewa. Udhibiti wa shinikizo la valve ya kudhibiti hewa ya cutter ni ya chini sana, kuna uchafuzi wa mafuta katika valve ya solenoid, na njia ya hewa si laini. Kwa hiyo, ni muhimu kuangalia kutoka kwa vipengele hivi moja kwa moja, na kupata matatizo na kuboresha kwa wakati.
Shinikizo la hewa linalofanya kazi ni kubwa mno.
Ikiwa shinikizo la hewa ya pembejeo ni kubwa sana, baada ya arc ya plasma kuundwa, mtiririko wa hewa kupita kiasi utapiga safu ya arc iliyojilimbikizia, kutawanya nishati ya safu ya arc, na kudhoofisha nguvu ya kukata ya arc ya plasma. Sababu kuu ni: marekebisho yasiyofaa ya hewa ya pembejeo, marekebisho mengi ya valve ya kupunguza shinikizo la chujio cha hewa au kushindwa kwa valve ya kupunguza shinikizo la hewa.
Ufungaji usiofaa wa sehemu za kuvaa kama vile nozzles za electrode.
Pua ya elektroni imefungwa na inahitaji kupigwa mahali. Ufungaji usiofaa wa pua, kama vile thread ya screw haijaimarishwa, na pete ya sasa ya eddy haijasakinishwa vizuri, itasababisha kukata na uharibifu wa sehemu zilizovaliwa haraka sana.
Ingizo la voltage ya AC ni ya chini sana.
Kabla ya kuagiza na kutumia, angalia ikiwa gridi ya umeme iliyounganishwa kwenye mashine ya kukata plasma ina uwezo wa kutosha wa kubeba na ikiwa vipimo vya kamba ya nguvu vinakidhi mahitaji. Mahali ya ufungaji wa mashine ya kukata plasma inapaswa kuwa mbali na vifaa vikubwa vya umeme na maeneo yenye kuingiliwa mara kwa mara kwa umeme.
Mawasiliano mbaya kati ya waya ya chini na workpiece.
Kutuliza ni maandalizi muhimu kabla ya kukata. Ikiwa hakuna chombo maalum cha kutuliza kinachotumiwa, kuna insulation juu ya uso wa workpiece, na matumizi ya muda mrefu ya waya ya ardhi na kuzeeka kubwa itasababisha kuwasiliana maskini kati ya waya ya chini na workpiece.
Kasi ya kukata na wima ya mshiko wa tochi.
Kasi ya kukata inapaswa kuwa ya haraka au polepole, kulingana na vifaa tofauti na unene, na ukubwa wa sasa unapaswa kuwa sawa. Haraka sana au polepole sana itasababisha uso wa kukata kutofautiana na slag kwenye kingo za juu na za chini. Kwa kuongeza, tochi ya kukata haifanyiki kwa wima, na arc ya plasma iliyonyunyiziwa pia hupunjwa kwa oblique, ambayo pia itasababisha uso wa kukata kuwa na mteremko.
Utatuzi wa shida
| Matatizo | Chanzo cha Tatizo | Ufumbuzi |
| Washa kipangishi "kubadilisha nguvu", taa ya nguvu haina mwanga | 1. Mwanga wa "Kiashiria cha Nguvu" umevunjika | nafasi |
| 2. 2A Fuse ni mbaya | nafasi | |
| 3. hakuna pembejeo 3-awamu 380V voltage | Kupunguza | |
| 4. pembejeo 380V 3-awamu ya awamu ya kupoteza voltage. "Ukosefu wa kiashiria cha awamu" mwanga | Tumia multimeter kupima voltage ya awamu 3 inapaswa kukidhi mahitaji | |
| 5. nguvu na kadhalika | nafasi | |
| 6. jopo la udhibiti mbaya au mwenyeji | Kupunguza | |
| Baada ya umeme wa awamu ya 3 kuwashwa, feni haiwashi, lakini taa ya "Kiashiria cha Nguvu" imewashwa. | 1. pembejeo hasara ya awamu ya nguvu ya awamu ya 3 | Mbinu ya vifaa vya ujenzi na meza 1.4 |
| 2. feni inaondoka ikiwa imekwama na miili ya kigeni | Ondoa mwili wa kigeni | |
| 3. plagi ya nguvu ya feni imelegea | Weka upya | |
| 4. Fani inaongoza | Kupunguza | |
| 5. feni imeharibika | Badilisha au urekebishe | |
| Washa nguvu ya pembejeo ya awamu ya 3, taa ya kiashiria cha nguvu, mzunguko wa feni ni kawaida, lakini fungua swichi ya "gesi ya majaribio", bomba la tochi bila mtiririko wa hewa. | 1. hakuna uingizaji hewa uliobanwa | Matengenezo ya usambazaji wa gesi na bomba la gesi |
| 2. jeshi nyuma "hewa filter shinikizo mdhibiti" usawa, kupima shinikizo inaonyesha sifuri. "Shinikizo la chini" linaonyesha mwanga mwekundu | Rekebisha shinikizo tena. Njia: kugeuka clockwise "air filter shinikizo reducer" gurudumu la mkono kuongeza, vinginevyo kupunguza. | |
| 3. "gesi ya mtihani" mwanga mbaya | nafasi | |
| 4. valve ya umeme ya jeshi ni mbaya | Kurekebisha au kubadilisha | |
| 5. uvujaji wa bomba la gesi au mzunguko mfupi | Kupunguza | |
| Washa swichi ya "gesi ya majaribio", pua ina mtiririko wa hewa, wakati taa ya "kata" kufungwa, ilifunga swichi ya tochi, lakini sio ndege ya hewa au hatua ya programu ya mwenyeji. | 1. tochi kubadili kuvunjwa au kuvunjwa kubadili line | Badilisha au urekebishe |
| 2. "kata" kubadili ni mbaya | nafasi | |
| 3. uharibifu wa bodi ya mzunguko wa jeshi | Kupunguza | |
| 4. kibadilishaji kidhibiti cha jeshi au mistari inayohusiana au vipengele vilivyoharibiwa | Kupunguza | |
| 5. jeshi kutokana na ukosefu wa shinikizo juu ya joto na sababu nyingine katika downtime ulinzi | Mpaka shinikizo la hewa liliporudi kwa kawaida au halijoto ya mwenyeji kurudi kwa kawaida baada ya kurudi kwa kawaida | |
| 6. Maji-kilichopozwa kukata tochi vifaa na maji baridi mfumo si kazi vizuri, au ukosefu wa maji katika tank, na kusababisha ukosefu wa shinikizo, ili jeshi ni katika hali ya ulinzi. | Angalia na utatue, ikiwa Idara ya shinikizo la usambazaji wa maji ya Bomba, shinikizo la maji linapaswa kuongezeka | |
| Washa swichi ya tochi na mtiririko wa hewa kwenye pua lakini usikate "juu" au "juu". | 1. pembejeo hasara ya awamu ya nguvu ya awamu ya 3 | Kupunguza |
| 2. shinikizo la hewa chini ya 0.45Mpa | Kurekebisha kwa kawaida kwa njia iliyoelezwa katika Jedwali 3.2 | |
| 3. mtiririko wa hewa ya pembejeo ni mdogo sana | Ongeza mtiririko wa hewa wa pembejeo 300L / min | |
| 4. "kata ardhi" chuck na workpiece duni conductive au "kata ardhi waya" kuvunjika kwa waya | Mshipa au kondakta wa huduma tena | |
| 5. kukata tochi nozzle electrode au sehemu nyingine kuharibiwa | Uingizwaji wa sehemu mpya | |
| 6. njia ya kukata si sahihi | Pua ya tochi inapaswa kuwekwa kwenye sehemu ya kuanzia ya kukata kazi kabla ya kuwasha swichi ya tochi | |
| 7. kukata kebo ya tochi wazi mzunguko | Tumia faili ya multimeter R * 10 kupima njia kati ya sehemu ya conductive ya mwenyeji "interface ya pato" na electrode ya tochi, vinginevyo kebo ya uso imevunjwa. | |
| 8. mwenyeji "FD" cheche pengo kubwa sana au mzunguko mfupi | Rekebisha pengo la fimbo ya tungsten ni kuhusu 0.5mm-0.8mm, ikiwa Idara ya muundo wa fimbo ya tungsten, mapengo 2 yanaongeza sawa na 0.5mm-0.8mm | |
| 9. sehemu ya mwenyeji ya mstari au uharibifu wa sehemu, kama vile kidhibiti shinikizo | Kupunguza | |
| 10, jeshi kudhibiti bodi matatizo au uharibifu | Kurekebisha au kubadilisha | |
| 11. uharibifu wa tochi | Tumia kishikilia kishikilia elektrodi cha kukata faili R * 10K ya kukata faili na uzi wa nje wa upinzani M32 au M35 unapaswa kuwa karibu na ∽ hadi mamia ya K, ikiwa upinzani ni mdogo sana (kama vile Ka chache Ω) unaonyesha uharibifu au unyevu, lazima Baada ya kuosha na kukausha vipimo, kuthibitisha uharibifu lazima kubadilishwa | |
| Mawasiliano yanaweza kukatwa, lakini yasiyo ya kuwasiliana hayawezi kukatwa, majaribio yasiyo ya kuhamisha arc yasiyo ya cheche pua | 1.15A fuse fuse mzunguko wazi | nafasi |
| 2. "kipunguza shinikizo la chujio cha hewa" inaonyesha thamani ni ya juu sana | Rekebisha kulingana na njia iliyoonyeshwa kwenye Jedwali 3.2 | |
| 3. Nozzle ya electrode ya tochi au sehemu nyingine zilizoharibiwa | nafasi | |
| 4. kukata tochi unyevu, USITUMIE hewa unyevu maudhui ni kubwa mno | Mwenge hukaushwa na hewa iliyoshinikizwa hukaushwa na kisha kuingia kwenye mashine | |
| 5. "kiolesura cha arc ya majaribio" kukata waya kati ya tochi wazi | Tumia faili ya multimeter R * 10 kupima terminal ya "pilot arc interface" na tochi ya kukata tochi ya chuma inapaswa kupita. | |
| 6. kukata uharibifu wa tochi | Njia ya ukaguzi ni sawa na jedwali hili 5.11 | |
| Kukata swichi ya uteuzi wa unene iliyowekwa kwenye faili inaweza kukatwa, lakini faili nyingine haifanyi kazi | 1. kata swichi nene au uteuzi wa waya mbaya | nafasi |
| 2. mojawapo ya kontakt AC ya seva pangishi CJ1 au CJ2 mbaya | Badilisha au urekebishe | |
| 3. rectifier kuu transformer B1 mbaya au kuhusiana waya wazi mzunguko | huduma | |
| Arc ya umeme isiyo thabiti kazini | 1. shinikizo ni la chini sana au la juu sana | Marekebisho, njia rejea jedwali 3.2 |
| 2. kukata pua ya tochi au kuchomwa kwa electrode | nafasi | |
| 3. ingizo la voltage ya AC ni ya chini sana | Rekebisha voltage ya AC ya pembejeo | |
| 4. "kata ardhi" na kazi mbaya kati ya conductive | Imeunganishwa vizuri | |
| 5. kukata kusonga polepole | Kurekebisha kasi ya harakati | |
| 6. jenereta ya cheche haiwezi kuvunjwa arc moja kwa moja | Kawaida, kufungua kubadili tochi cheche wakati kutokwa jenereta lazima 0.5-1S, na kisha kuacha moja kwa moja, vinginevyo, kwamba kudhibiti matatizo ya bodi ya mzunguko; kudhibiti mzunguko au kushindwa sehemu, lazima urekebishaji | |
| 7. vipengele husika katika seva pangishi haifanyi kazi ipasavyo | Kupunguza | |
| Unene wa kukata plasma hadi viashiria vilivyokadiriwa | 1. pembejeo voltage ya awamu 3 hadi 380V | Rekebisha voltage ya pembejeo |
| 2. uwezo wa nguvu ya pembejeo ni ndogo sana kukata shinikizo kushuka sana | Inapaswa kuongeza uwezo wa kuingiza | |
| 3. ingiza shinikizo la hewa iliyobanwa ni ya chini sana au ya juu sana | Rekebisha hadi 0.4Mpa, njia tazama Jedwali 3.2 | |
| 4. Ingiza mtiririko wa hewa uliobanwa ni mdogo sana, kipimo cha shinikizo la kazi kinaonyesha thamani iliyoshuka kutoka kawaida hadi 0.3Mpa hivi, acha kufanya kazi, zima swichi ya nguvu, shinikizo kurudi kawaida mara moja. | Pamoja na pembejeo USITUMIE mtiririko wa hewa kwa 300L / min; ikiwa mfumo unategemea shimo la bomba ni ndogo sana, inapaswa kuwa kubwa kuliko φ8mm shimo kwenye bomba | |
| 5. "uteuzi wa unene wa kukata" badilisha gia iliyochaguliwa isiyofaa | Badilisha kwa "upscale" | |
| 6. kasi ya kukata haraka sana | Punguza kasi ya kukata | |
| 7. nyenzo za kazi hazilingani na Jedwali 2 | Vigezo vya marekebisho | |
| 8. shimo la pua limechomwa | Rekebisha pua mpya | |
| 9. electrode imechomwa moto | nafasi | |
| 10. mfano wa nozzle sio sahihi | Rekebisha aina sahihi ya pua | |
| 11. mfumo wa hewa au kukata uharibifu wa kuvuja kwa kebo ya tochi, basi mtiririko wa orifice ya pua ulipunguzwa sana. | Rekebisha au badilisha | |
| Kata upendeleo wa nyenzo | 1. electrode ya pua imeharibiwa | nafasi |
| 2. nozzle electrode mounting nafasi ni tofauti mhimili | Sakinisha upya kwa usahihi | |
| 3. kukata haraka sana | Sahihi polepole chini | |
| 4. mhimili wa pua na ndege ya workpiece sio wima | Kurekebisha na kutatua | |
| Kukata kwa upana sana, mkato wa ubora duni | 1. kasi ya kukata ni polepole sana | Rekebisha mwendo |
| 2. pua, electrode imechomwa | Updated | |
| 3. nyenzo za kazi, unene na "kata uchaguzi nene" nafasi ya kubadili hailingani | Adjustment | |
| 4. mfano wa pua sio sahihi, shimo ni kubwa sana | Badilisha aina sahihi ya pua | |
| Mwenge wa kukata plasma uwake | 1. kofia ya shinikizo la chuma haijasisitizwa | Kawaida badala ya pua electrode lazima mara moja USITUMIE |
| 2. kukata viungio vya kupitishia tochi kulegea, trachea ya kebo iliyovunjika, kiolesura cha tochi kilichopozwa na kuvuja | Angalia na utatue kwa wakati | |
| 3. kukata viungo vya tochi insulation duni | Inapaswa kuhakikisha kuwa insulation katika makutano ya mema | |
| 4. kukata tochi kauri bima ya kinga ni kuharibiwa, lakini si mara moja kubadilishwa | Inapaswa kubadilishwa mara moja | |
| 5. hewa iliyobanwa katika maji ya ziada | Wakati kutokwa "hewa filter shinikizo reducer" katika maji, kama USITUMIE unyevu hewa | |
| 6. Boot kukata, kukata tochi mfano vibaya | Kukata sambamba kunapaswa kuchagua tochi ya kukata iliyopozwa na maji, uwezo wa kubeba mwenge wa kukata uliopozwa ni mdogo sana, hauwezi kutumika. | |
| 7. electrode haibadilishwa baada ya kuchomwa moto | Uchomaji wa elektroni unapaswa kusasishwa mara moja | |
| 8. maji-kilichopozwa tochi kufanya kazi mfumo wa maji si ya kawaida au joto iliyoko ni ya chini sana, kuvuja interface. | Angalia na kutatua, na haiwezi kufanya kazi katika mazingira ya joto la kufungia | |
| Diodi za kurekebisha D1-D6 mara nyingi huwaka | 1. voltage mpya ya reverse ya diode iko chini sana | Kuhimili voltage ya nyuma> diode ya 1200V inapaswa kuchaguliwa |
| 2. C101-C103; C104; C106 au R101; R102 katika moja au chache kuharibiwa | nafasi | |
| 3. rectifier transformer B1 imeharibiwa | Badilisha au urekebishe | |
| 4. Tochi ya kukata Plasma imeharibiwa | Ondoa tochi kutoka kwa kitengo kikuu, na multimeter R * 10K faili ya kupima electrode na thread ya nje ya tochi M32 au M35. thamani ya upinzani inapaswa kuwa karibu na ∽, ikiwa chini ya makumi ya K, imeharibiwa |
Inaonya
Wakati wa kutumia mkataji wa plasma ya CNC, ubora wa kukata hauna msimamo, na sehemu za kuvaa hubadilishwa mara kwa mara. Imegundulika kuwa operesheni ya mtumiaji haijasawazishwa vya kutosha wakati wa operesheni, na wakati huo huo, hajali uangalifu wa kutosha kwa maelezo fulani. Ilifanya muhtasari wa vidokezo kadhaa vya matumizi ya kila siku ya mashine za kukata plasma ya CNC, ikitumaini kukuletea urahisi:
Kukata lazima kuanza kutoka makali.
Inapowezekana, anza kukata kutoka kwa makali, badala ya kutoboa kata. Kutumia ukingo kama sehemu ya kuanzia kutaongeza maisha ya matumizi, njia sahihi ni kulenga pua moja kwa moja kwenye ukingo wa sehemu ya kazi kabla ya kuanza safu ya plasma.
Punguza muda wa "kupiga (au majaribio)" usio wa lazima.
Pua zote mbili na electrode hutumiwa haraka sana wakati wa kuanza arc, na tochi inapaswa kuwekwa ndani ya umbali wa kutembea wa chuma cha kukata kabla ya kuanza.
Usipakie pua kupita kiasi.
Kupakia pua (yaani, kuzidi sasa ya uendeshaji wa pua) itasababisha pua kushindwa haraka. Nguvu ya sasa inapaswa kuwa 95% ya sasa ya kazi ya pua. Kwa mfano: wastani wa pua ya 100A inapaswa kuwekwa kwa 95A.
Tumia umbali unaofaa wa kukata.
Kulingana na mahitaji ya mwongozo wa maagizo, umbali mzuri wa kukata unapitishwa. Umbali wa kukata ni umbali kati ya pua ya kukata na uso wa workpiece. Unapotoboa, jaribu kutumia umbali mara mbili ya umbali wa kawaida wa kukata au upeo wa H8 unaoweza kupitishwa na safu ya plasma.
Unene wa utoboaji unapaswa kuwa ndani ya safu inayoruhusiwa ya mfumo wa mashine.
Mashine ya kukata haiwezi kutoboa sahani ya chuma ambayo inazidi unene wa kufanya kazi. Unene wa kawaida wa kutoboa ni 1/2 ya unene wa kawaida wa kukata. Jaribu kuweka tochi na vifaa vya matumizi safi. Uchafu wowote kwenye tochi na matumizi yataathiri sana kazi ya plasma ya mfumo. Wakati wa kubadilisha vifaa vya matumizi, viweke kwenye flana safi, angalia ubavu wa uunganisho wa tochi mara kwa mara, na usafishe uso wa mawasiliano ya elektroni na pua na kisafishaji chenye msingi wa peroksidi ya hidrojeni.
Matatizo na Suluhisho za Kukata Plasma za CNC: Maswali 10 Yanayoulizwa Mara kwa Mara
1. Kwa nini kifaa changu cha kukata plasma cha CNC hutoa uchafu mwingi kwenye ukingo wa chini?
Takataka za chini hutokana na kasi isiyo sahihi ya kusafiri. Kukata polepole hutengeneza takataka laini; kukata haraka hutoa takataka ngumu inayohitaji kusaga. Rekebisha kasi ndani 10% nyongeza kutoka kwako mwongozo wa kukata plasma chati iliyokatwa.
2. Ni nini husababisha tochi yangu ya plasma kupoteza tao katikati ya kukata?
Upotevu wa tao kwa kawaida husababishwa na shinikizo la kutosha la hewa, muunganisho duni wa ardhi, au uso wa sahani iliyochafuliwa. Hakikisha clamp yako inagusa chuma tupu na uhakikishe uwasilishaji wa hewa mara kwa mara kwenye kifaa chako. Jedwali la kukata plasma ya CNC.
3. Ninawezaje kuzuia karatasi nyembamba ya chuma isipotoke wakati wa kukata plasma?
Tumia kiwango cha chini kabisa cha ampea kufikia upenyezaji kamili, ongeza kasi ya usafiri, na mikato ya mfuatano ili kuruhusu kupoa kati ya njia zilizo karibu. meza ya maji ya plasma hupunguza kwa kiasi kikubwa mkunjo kwenye nyenzo nyembamba kuliko kipimo cha 16.
4. Kwa nini mashimo yangu yaliyokatwa kwa plasma yamepunguzwa na hayajazunguka?
Funga THC yako kwenye h8 iliyopendekezwa kwa mashimo chini ya inchi moja na upunguze kasi ya kusafiri hadi 60% ya kasi ya mzunguko. Hii inaruhusu ukingo wa nyuma wa arc kufikia, na kutoa mashimo zaidi ya silinda.
5. Ni mara ngapi ninapaswa kubadilisha vifaa vya matumizi vya plasma?
Badilisha nozeli na elektrodi unapoona shimo lililopanuka, mashimo ya elektrodi yakivunjika, kuzunguka kwa arc, au uchafu ulioongezeka. Vifaa vipya vya matumizi hutatua matatizo mengi ya kukata kuliko mabadiliko mengine yoyote. Fuata a ratiba ya matengenezo ya kikata cha plasma kwa ajili ya kuvaa kwa njia ya kufuatilia.
6. Ni nini husababisha pembe za bevel zisizolingana kwenye kingo zilizokatwa na plasma?
Kizio cha pua kilichoharibika au kilichochakaa huvuruga ulinganifu wa arc na kuunda angula isiyo sawa. Dumisha h8 iliyokatwa ndani ya inchi ±0.010 na uhakikishe kuwa pete yako ya kuzunguka na kofia ya ngao yako ipasavyo kwa uthabiti. usahihi wa kukata plasma.
7. Je, unyevunyevu katika hewa yangu iliyobanwa unaweza kuathiri ubora wa plasma iliyokatwa?
Ndiyo. Unyevu huvuruga uundaji wa ioni ndani ya tochi, na kusababisha uthabiti wa arc na uchakavu wa haraka unaoweza kuliwa. Sakinisha kikaushio cha hewa kilichowekwa kwenye jokofu na kichujio cha kuunganisha juu ya mkondo wa kikata.
8. Kwa nini THC yangu huingiza tochi kwenye sehemu ya kazi kwenye pembe?
Mashine inapopungua kasi kwenye kona, volteji ya arc hubadilika na THC husoma vibaya umbali wa kusimama. Sanidi kidhibiti chako ili kuzima THC wakati wa kupungua kwa kasi kwa kila kifaa chako. Mwongozo wa uendeshaji wa kukata plasma ya CNC kwa mipangilio ya kuzuia kupiga mbizi.
9. Je, ninaweza kutumia tochi ya plasma inayoshikiliwa mkononi kwenye meza yangu ya plasma ya CNC?
Tochi za mkono zina pua zilizopasuka ambazo huziba wakati wa operesheni ya mashine. Tochi ya mashine yenye pua yenye uso tambarare ni muhimu kwa matumizi ya CNC. Linganisha Vikataji vya plasma vya mkono dhidi ya CNC kabla ya kuanzisha.
10. Mfumo wa kukata plasma wa CNC unagharimu kiasi gani kwa duka dogo?
Meza za daraja la 4×4 za hobby-grade huanza karibu $5,000–$8,000, huku mifumo ya uzalishaji ikiwa na viwango tofauti $15,000–$50,000+. Bajeti ya matumizi na programu ya CAM.