Je, Laser ya Nyuzinyuzi Inaweza Kukata Alumini?
Ndiyo, leza za nyuzi hukata alumini vizuri: urefu wa wimbi wa 1064 nm hufyonza vizuri zaidi katika alumini kuliko CO2 leza, na kufanya nyuzi kuwa chaguo la kawaida. Leza ya nyuzi ya 1.5 hadi 2 kW hukata hadi 3 mm kwa usafi, vishikio vya 3 kW vya takriban 6 hadi 8 mm, 6 kW hufikia 12 hadi 16 mm, na 12 kW hukata hadi 30 mm, ingawa ubora wa ukingo hupungua zaidi ya takriban 20 mm. Usaidizi wa nitrojeni wenye shinikizo kubwa (pau 15 hadi 20) ndio ufunguo wa kingo zisizo na taka.
Jibu la kweli lina nusu mbili. Leza za nyuzi hukata alumini mara kwa mara, katika kila kitu kuanzia vifuniko vya vifaa vya elektroniki hadi mabano ya anga hadi trei za betri za EV. Na alumini bado huadhibu mipangilio mibovu zaidi kuliko chuma, kwa sababu sifa zake mbili za nyenzo hufanya kazi moja kwa moja dhidi ya fizikia ya kukata leza.
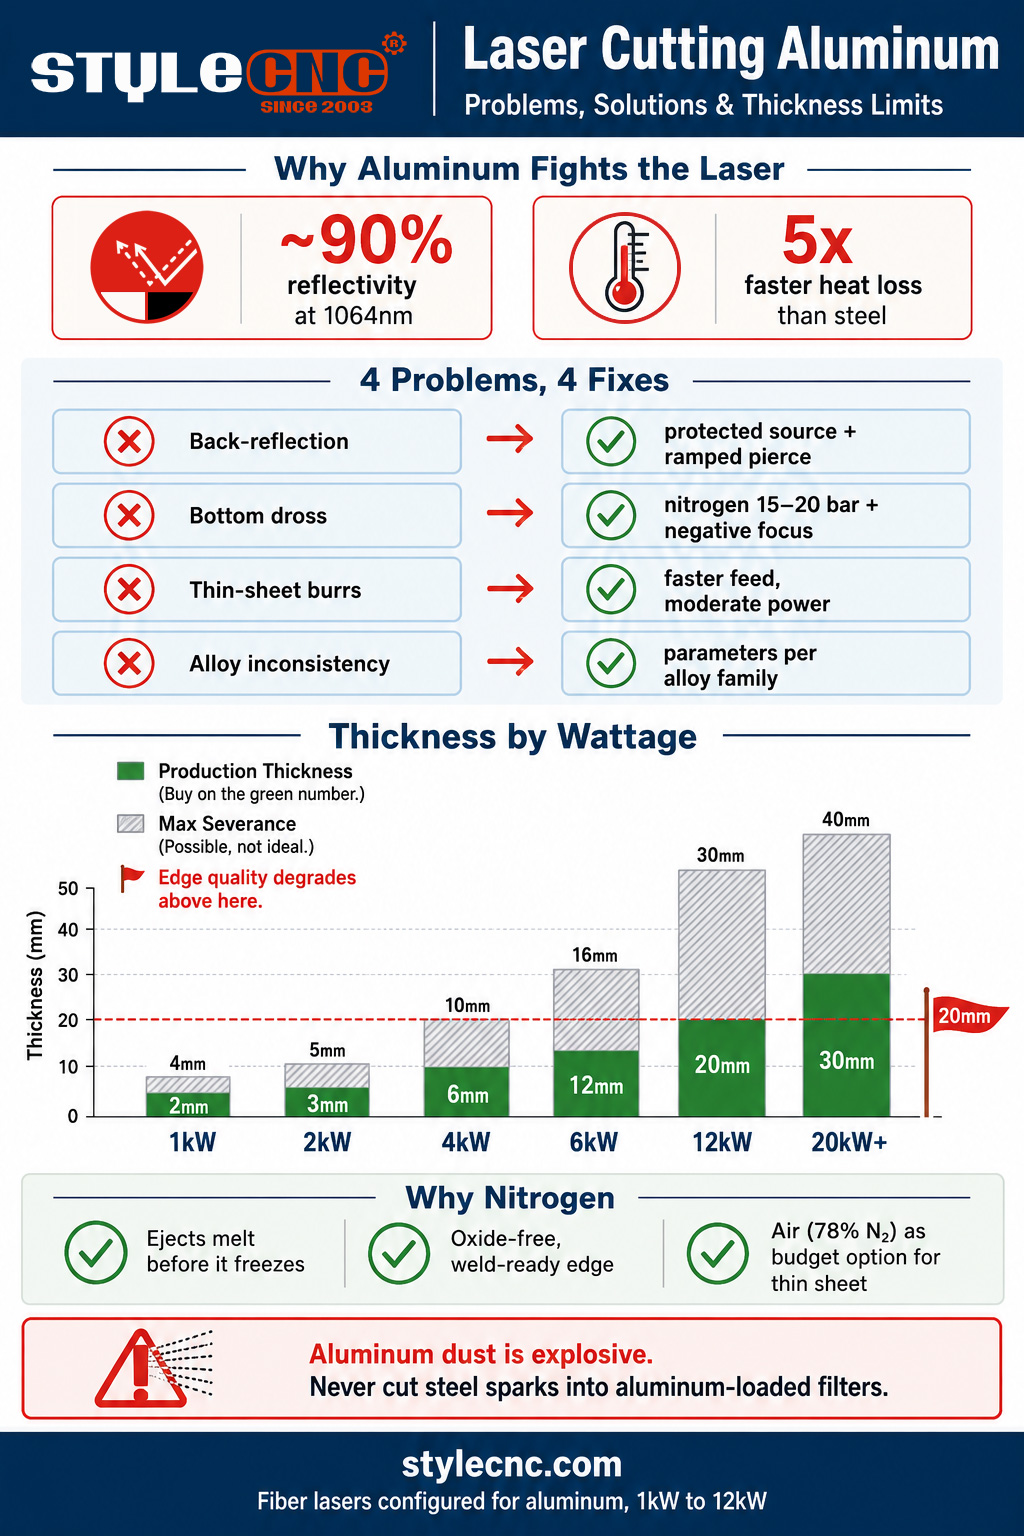
La kwanza ni uakisi: alumini huakisi takriban asilimia 90 ya miale ya leza ya nyuzi ya 1064 nm kwenye halijoto ya kawaida, kwa hivyo ni sehemu ndogo tu ya nguvu inayotolewa mwanzoni huunganishwa na nyenzo. La pili ni upitishaji joto: kwa takriban 237 W/mK dhidi ya takriban 50 kwa chuma, alumini huondoa joto kutoka eneo lililokatwa karibu mara 5 kwa kasi zaidi. Mwale unapigana kujenga bwawa la kuyeyuka huku karatasi inayozunguka ikipoa kikamilifu. Kila kitu kigumu kuhusu alumini ya kukata leza hurejea kwenye nambari hizo 2.
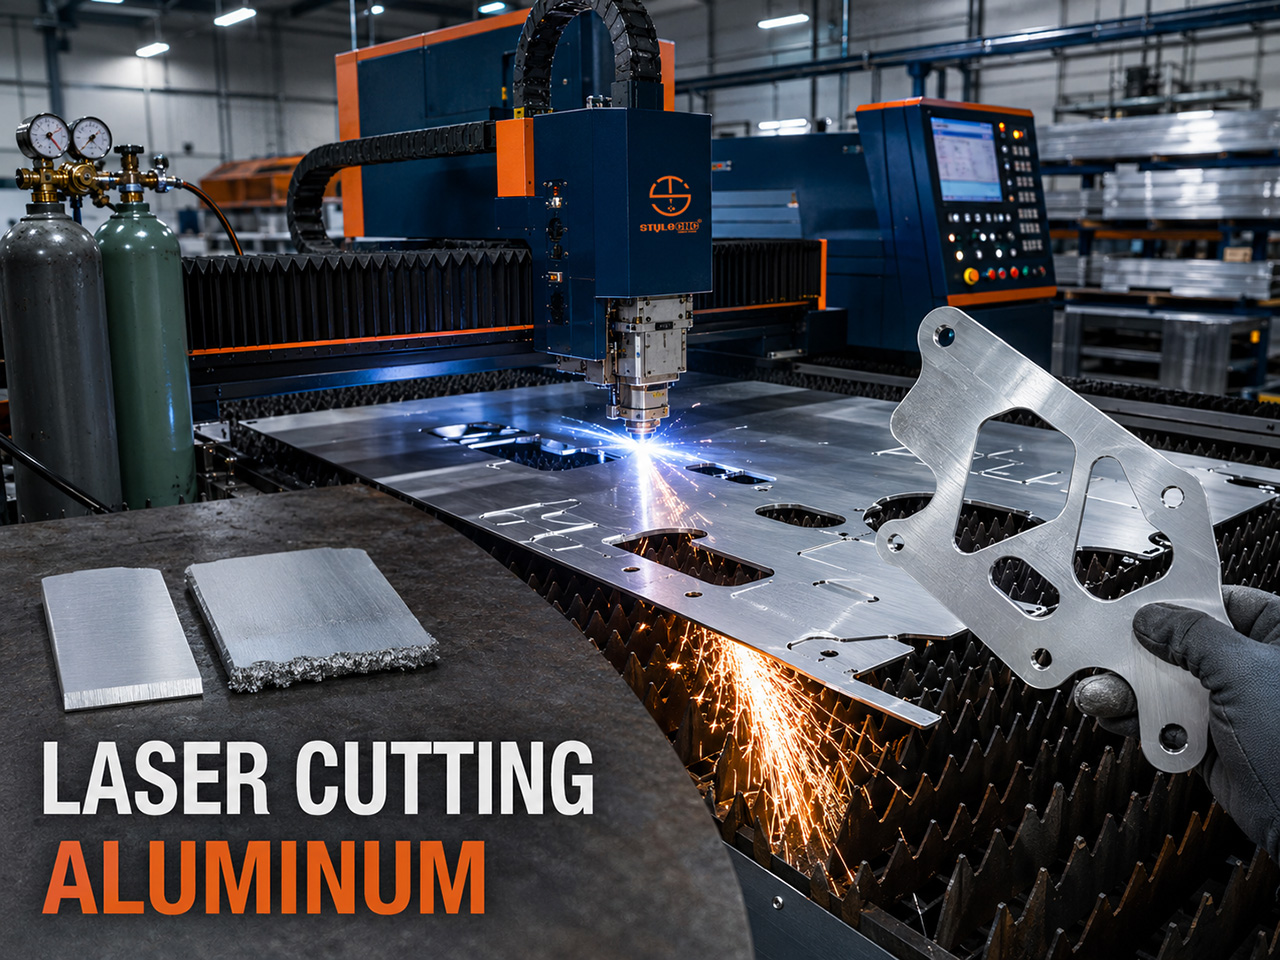
Matatizo 4 Yanayoharibu Kukatwa kwa Alumini (na Marekebisho Yake)
TATIZO LA 1: Tafakari ya Nyuma
Kwa nini hutokea: Alumini ambayo haijakatwa hufanya kazi kama kioo kwenye 1064 nm. Wakati wa kutoboa, kabla ya bwawa la kuyeyuka kuunda, sehemu ya boriti huakisi moja kwa moja juu ya njia ya macho. Kwenye mashine zisizolindwa hii inaweza kuharibu optiki za kichwa cha kukata au, katika hali mbaya, chanzo cha leza chenyewe, ndiyo maana vyanzo vya zamani vilikuwa na maonyo ya alumini kwenye miongozo yao.
Kurekebisha: Leza za kisasa za nyuzi husafirishwa zikiwa na ulinzi wa kuakisi nyuma (vitenganishi na vitambuzi vinavyoharibu chanzo kabla ya uharibifu). Thibitisha chanzo chako kimekadiriwa kuwa na metali zinazoakisi, weka kichwa kikiwa kimesimama wima ili kuakisi kusiweke nyuma kwa usafi, na tumia utaratibu sahihi wa kutoboa (nguvu iliyopanuka, kuondoa umakini kidogo) ili awamu ya kioo idumu milisekunde badala ya sekunde.
TATIZO LA 2: Takataka kwenye Ukingo wa Chini
Kwa nini hutokea: Kasoro kuu ya alumini. Alumini iliyoyeyushwa ina mnato, na upitishaji wa juu wa karatasi hupoza kuyeyuka haraka sana hivi kwamba hubadilika kuwa tope kabla ya gesi ya usaidizi kuitoa. Chuma kilichoganda nusu hushikilia chini ya kerf na kuganda na kuwa utepe mgumu na mkali ambao lazima usagwe. Karatasi nene zaidi hufanya iwe mbaya zaidi: ujazo zaidi wa kuyeyuka, dirisha lile lile la kutoroka.
Kurekebisha: Utoaji wa maji unashinda nguvu. Tumia nitrojeni yenye shinikizo kubwa kwenye baa 15 hadi 20 kupitia pua kubwa, weka lengo hasi (ndani ya nyenzo) ili sehemu ya chini ibaki pana chini na kutoa myeyuko wa kutoka, na upunguze kasi ya kulisha kwa asilimia 10 hadi 15 kutoka kwa mipangilio inayolingana na chuma. Ikiwa uchafu utaendelea, rekebisha gesi, pua, mkato, na uzingatia kabla ya kufikia nguvu zaidi; nguvu ya ziada kwenye mkato usiotolewa vizuri hufanya kuyeyuka zaidi kusafisha.
TATIZO LA 3: Vikwazo na Kingo Mbaya kwenye Karatasi Nyembamba
Kwa nini hutokea: Kwenye karatasi iliyo chini ya milimita 3, sababu ya kawaida hubadilika: joto nyingi, si kidogo sana. Nguvu ya ziada au mlisho wa polepole hupasha joto zaidi aloi laini, kingo za kerf huyeyuka tena, na sehemu iliyokatwa hutoka ikiwa na sehemu iliyoinuliwa na ukingo wa kijivu uliochongoka badala ya uso safi na angavu.
KurekebishaKata alumini nyembamba haraka kwa nguvu ya wastani na nitrojeni safi. Thibitisha hali ya pua na katikati (pua iliyochakaa au isiyo katikati huvuta mtiririko wa gesi kando na kuzungusha upande mmoja wa kerf), na uzingatia au chini kidogo ya uso kwa ukali wa juu zaidi wa ukingo. Alumini nyembamba iliyorekebishwa vizuri inapaswa kutoka mezani ikiwa angavu, isiyo na mazungusha, na tayari kwa breki.
TATIZO LA 4: Matokeo Yasiyolingana Kati ya Aloi
Kwa nini hutokea: Waendeshaji hurekebisha vigezo kwenye kazi moja na kupata uchafu kwenye inayofuata kwa sababu alumini si nyenzo moja. Mfululizo safi wa 1xxx hukata kwa urahisi lakini uchafu mwingi. Daraja za baharini za 5xxx hukata aloi safi zaidi za kawaida. Uchimbaji wa usanifu wa 6xxx unahitaji udhibiti wa kasi makini ili kuepuka kuungua, na sahani ya anga ya juu ya 7xxx ndiyo inayoathiriwa zaidi na vigezo na inayokabiliwa na nyufa.
Kurekebisha: Hifadhi vigezo kwa kila familia ya aloi, si mpangilio mmoja wa alumini. Aloi mpya au hata kundi jipya linapofika, fanya jaribio fupi la kukata na urekebishe kasi na shinikizo kabla ya kuweka karatasi. Dakika 15 za kukata kwa jaribio hugharimu chini ya kiota kimoja kilichotupwa.
Chati ya Unene wa Kukata kwa Laser ya Alumini kwa Kutumia Nguvu
Tofauti moja muhimu zaidi katika dai lolote la unene ni utengano wa juu zaidi dhidi ya unene wa uzalishaji. Utengano wa juu zaidi unamaanisha kuwa boriti hupita, polepole, na ubora wa ukingo ambao unaweza kuhitaji kufanyiwa marekebisho. Unene wa uzalishaji unamaanisha kasi thabiti, kingo safi, na kurudiwa. Nunua na unukuu dhidi ya nambari ya uzalishaji.
| Nguvu ya Laser | Unene wa Uzalishaji | Kiwango cha Juu cha Kupunguza Uzito | Vidokezo |
|---|---|---|---|
| 1 kW | 1 hadi 2 mm | 3 hadi 4 mm | Karatasi nyembamba, mabango, vifuniko. Safisha na wepesi kwenye dirisha lake |
| 1.5 hadi 2 kW | 2 hadi 3 mm | 4 hadi 5 mm | Sehemu ya kuanzia ya kazi ya uzalishaji wa alumini inayoaminika |
| 3 kW | 4 hadi 6 mm | 8 hadi 10 mm | Mahali pazuri pa kutengeneza bidhaa za jumla na maduka ya kazi |
| 6 kW | 8 hadi 12 mm | 16 mm | Hushughulikia matumizi mengi ya alumini ipasavyo |
| 12 kW | 12 hadi 20 mm | 25 hadi 30 mm | Ubora wa ukingo hupungua kwa kiasi kikubwa zaidi ya ~20 mm |
| 20 kW+ | 20 hadi 30 mm | 40 mm+ | Kazi ya sahani; umakini hasi wa kina (-8 hadi -15 mm) unahitajika |
Maelezo 2 ya fizikia yanaelezea kwa nini jedwali husawazishwa juu. Upimaji wa nguvu-hadi-unene ni mdogo: nguvu maradufu huongeza unene unaoweza kutumika kwa takriban nusu, si mara mbili, kwa sababu kielelezo katika uhusiano wa nguvu-unene kinakaa karibu 0.65 kwa kukata kwa leza. Na kwenye alumini nene haswa, upitishaji wa karatasi huibadilisha kuwa sinki la joto: nguvu ya ziada huenea kando ndani ya chuma kinachozunguka na kupanua bwawa la kuyeyuka haraka kuliko inavyozidisha mkato, ndiyo maana kusukuma nguvu kwenye mkato wa sahani nene yenye uchafu kwa kawaida huongeza uzito wa taka badala ya kuisafisha.
Kwa picha ya jumla ya chuma kwenye chuma, pua, na alumini katika kila kiwango cha nguvu, unene, kasi, na marejeleo ya kukata kwa leza ya nyuzi hubeba meza kamili za nyenzo nyingi ambazo chati hii mahususi ya alumini huingia.
Kwa Nini Msaada wa Nitrojeni Ni Muhimu kwa Alumini
Gesi ya usaidizi hufanya kazi 2 katika kukata kwa leza: hutoa chuma kilichoyeyushwa kutoka kwenye sehemu ya juu ya chuma, na hudhibiti kemia kwenye sehemu ya juu iliyokatwa. Kwenye alumini, kazi zote mbili huelekeza kwenye nitrojeni.
✓ Kutoa maji chini ya shinikizo: Kiyeyusho cha alumini kinachopoa haraka kinahitaji kuondoka kwenye sehemu ya chini ya ardhi kabla hakijabadilika kuwa laini. Nitrojeni kwenye baa 15 hadi 20 kupitia pua yenye kipenyo kikubwa hutoa mlipuko wa kiufundi unaosafisha kiyeyusho kwenye dirisha lake fupi la kioevu. Hii ndiyo lever kubwa zaidi kwenye taka.
✓ Uso usio na nywele: Usaidizi wa oksijeni, wa kawaida kwenye chuma cha kaboni, humenyuka na alumini ili kuunda oksidi ngumu ya alumini ndani na kuzunguka ukingo, na hivyo kukwaruza ukingo na kufanya ugumu wowote wa kulehemu au anodizing baadaye. Nitrojeni huweka uso uliokatwa ukiwa angavu, bila oksidi, na tayari kulehemu moja kwa moja kutoka mezani.
✓ Hakuna msaada wa mwako hata hivyo: Oksijeni hupata nafasi yake kwenye chuma cha kaboni kwa kuchangia nishati ya exothermiki kwenye kata. Alumini haitoi bonasi kama hiyo inayostahili adhabu ya oksidi, kwa hivyo biashara ya oksijeni ni hasara.
✓ Hewa iliyobanwa kama katikati ya bajeti: Hewa ina takriban asilimia 78 ya nitrojeni, na mifumo ya kisasa ya hewa yenye shinikizo kubwa hukata alumini nyembamba na ya wastani kwa kukubalika kwa sehemu ya gharama ya nitrojeni ya chupa. Tarajia rangi kidogo ya kijivu kwenye ukingo kutokana na oksidi ya sehemu. Kwa ishara na utengenezaji wa jumla hupita; kwa sehemu za utayarishaji wa kulehemu na zilizofungwa kwa anodize, endelea na nitrojeni.
Maelezo ya gharama ya vitendo: matumizi ya nitrojeni huongezeka sana kutokana na shinikizo na ukubwa wa pua, ambayo ndiyo hasa mapishi ya alumini. Maduka yanayokata alumini kila siku kwa kawaida huhalalisha jenereta ya nitrojeni haraka kuliko maduka ya chuma pekee, na chaguo la usaidizi wa hewa linafaa kuhitimu kwa sehemu halisi kabla ya kudhani gesi ya chupa ndiyo njia pekee.
Dokezo la Usalama Hakuna Mtu Anapaswa Kuruka: Vumbi la Alumini
Poda laini ya alumini hulipuka, na kukata kwa leza huizalisha. Hatari si kukata yenyewe bali ni mfumo wa kukusanya vumbi: faini za alumini zinazokusanyika kwenye vichujio huunda mzigo wa mafuta, na hali ya kawaida ya ajali ni kukata chuma, ambacho cheche zake hufanya kazi kama chanzo cha kuwaka, hadi kwenye mfumo wa uchimbaji ambao tayari umejaa vumbi la alumini.
Sheria za kinga ni rahisi. Weka mfumo wa vumbi safi kwa ratiba halisi, usichanganye cheche za chuma kwenye vichujio vilivyojaa alumini (tenganisha kazi au usafishe kati ya mabadiliko ya nyenzo), na fuata mwongozo wa mtengenezaji wa uchimbaji kuhusu vitenganishi vya mvua au vizuizi vya cheche ambapo ujazo wa alumini ni mkubwa. Kila duka la kukata alumini kwa leza ya nyuzi kwa ujazo wa uzalishaji linapaswa kuchukulia hili kama utaratibu wa kudumu, sio ujuzi wa kikabila.
STYLECNC Leza za Nyuzinyuzi kwa Alumini
STYLECNC Mashine za kukata nyuzi za leza husafirishwa zikiwa na mahitaji ya usanidi wa alumini: vyanzo vinavyolindwa na kuakisi nyuma vilivyokadiriwa kwa metali zinazoakisi, saketi za gesi zinazosaidia shinikizo kubwa kwa kazi ya nitrojeni ya baa 15 hadi 20, na maktaba za vigezo vya kukata zenye mipangilio ya alumini kwa kila aloi. mashine bora ya kukata chuma ya laser laini hii inashughulikia kiwango cha kW 1.5 hadi 6 ambapo utengenezaji mwingi wa alumini huishi, na karatasi ya chuma laser cutter Usanidi unalenga kazi ya karatasi nyembamba na ya kati inayotawala vifuniko, alama, na uzalishaji wa paneli.
Kwa maduka yanayosukuma kwenye sahani nene, mashine ya kukata chuma ya leza yenye nguvu nyingi huingia katika darasa la kW 12 ambapo alumini ya uzalishaji wa milimita 20 inakuwa halisi. Na kwa mtazamo wa msingi wa uwezo wa kiwango cha kuanzia, 1000W IPG Video ya kukata nyuzi ya leza ya milimita 3 ya alumini inaonyesha haswa jinsi safu ya chini ya chati ya unene inavyoonekana kwenye nyenzo halisi. Wasiliana na STYLECNC shirikiana na aloi zako, kiwango cha unene, na ujazo wa kila mwezi kwa ajili ya usanidi na pendekezo la mfumo wa gesi linalolingana na kazi ya alumini.
maswali yanayoulizwa mara kwa mara
Je, leza ya nyuzi inaweza kukata alumini bila kujidhuru yenyewe?
Ndiyo, kwenye mashine yoyote ya kisasa. Hofu ya kihistoria inatokana na takriban asilimia 90 ya uakisi wa alumini kwenye urefu wa nyuzi: wakati wa kutoboa, uso ambao haujakatwa huakisi nishati ya miale inayorudi kwenye optiki, na vyanzo vya mapema visivyolindwa vinaweza kuharibiwa. Vyanzo vya nyuzi vya sasa husafirishwa na sehemu ya uakisi wa nyuma na vitambuzi vinavyofanya kazi kwa usalama, ndiyo maana alumini sasa ni nyenzo ya kawaida ya uzalishaji. Thibitisha ukadiriaji wa chuma cha kuakisi wa chanzo kabla ya kununua, kisha kata kwa ujasiri.
Kwa nini kuna uchafu kwenye vipande vyangu vya leza vya alumini?
Kwa sababu kuyeyuka kwa alumini hupoa haraka sana kuweza kutoka. Karatasi huondoa joto kwa takriban mara 5 ya kiwango cha chuma, kwa hivyo chuma kilichoyeyuka hugeuka kuwa laini kwenye kerf na kuganda kwenye ukingo wa chini kabla ya gesi kuitoa. Mpangilio wa kurekebisha unaofanya kazi: ongeza shinikizo la nitrojeni kuelekea baa 15 hadi 20, ingiza pua kubwa, sukuma umakini zaidi (hasi) kwenye nyenzo, na upunguze polepole asilimia 10 hadi 15. Ongeza nguvu tu baada ya kutoa ni sahihi; nguvu zaidi kwenye mkato usiotolewa vizuri hufanya tu uchafu zaidi.
Alumini ya kukata kwa leza inaweza kuwa nene kiasi gani?
Kwa kiwango cha nguvu, katika suala la uzalishaji: kW 1 inashughulikia 1 hadi 2 mm, 3 kW takriban 4 hadi 6 mm, 6 kW takriban 8 hadi 12 mm, na 12 kW inaendesha 12 hadi 20 mm na kiwango cha juu cha kukatika karibu 30 mm. Zaidi ya takriban 20 mm, ubora wa ukingo hupungua bila kujali nguvu kwa sababu upitishaji wa alumini hueneza nishati ya boriti kando kwenye karatasi haraka kuliko inavyozidisha mkato. Nukuu kazi kwenye unene wa uzalishaji, sio nambari ya kukatika kwa brosha.
Je, ninahitaji alumini iliyokatwa kwa nitrojeni kwa leza?
Kwa kingo safi, zilizo tayari kulehemu, na zilizo tayari anodize, ndiyo: nitrojeni yenye shinikizo kubwa hutoa kuyeyuka na kuweka uso uliokatwa bila oksidi, na oksijeni huumiza alumini kwa kutengeneza oksidi ngumu kwenye kingo bila faida ya mwako. Njia mbadala ya bajeti ni hewa iliyoshinikizwa yenye shinikizo kubwa, ambayo ni asilimia 78 ya nitrojeni na hukata alumini nyembamba hadi ya kati kwa kukubalika na rangi kidogo ya ukingo wa kijivu. Ishara na utengenezaji wa jumla zinaweza kuendesha hewa; utayarishaji wa kulehemu na kazi ya urembo inapaswa kubaki kwenye nitrojeni.
Inaweza CO2 alumini iliyokatwa kwa leza?
Haifai, na haipendekezwi. Alumini huakisi CO2 urefu wa mawimbi wa mikroni 10.6 wa leza kwa nguvu zaidi kuliko urefu wa mawimbi ya nyuzi, kwa hivyo uunganishaji ni mbaya zaidi, hatari ya kuakisi nyuma ni kubwa zaidi, na dirisha la unene wa vitendo ni nyembamba. Hii ni moja ya sababu kuu za utengenezaji wa chuma kuhamia kwa nguvu kwenye vyanzo vya nyuzi: boriti ya 1064 nm hunyonya mara kadhaa bora katika alumini, na kugeuza pembezoni. CO2 mchakato kuwa nyuzinyuzi za kawaida.
Kwa nini aloi tofauti za alumini hukatwa tofauti sana?
Mabadiliko ya kemia ya aloi huyeyuka. Alumini safi ya mfululizo wa 1xxx hukatwa kwa urahisi lakini hutoa takataka nzito zaidi. Daraja za baharini za 5xxx ndizo zinazopendwa zaidi. Aloi za usanifu za 6xxx zinahitaji udhibiti wa kasi wenye nidhamu ili kuepuka kuungua, na sahani ya anga ya 7xxx ndiyo familia nyeti zaidi kwa vigezo na inayokabiliwa na nyufa. Tofauti ya kundi hadi kundi huongeza safu nyingine hata ndani ya daraja moja. Jibu linalofanya kazi ni maktaba ya vigezo kwa kila familia ya aloi na upunguzaji wa haraka wa majaribio wakati nyenzo mpya inapotua.
Mstari wa Chini
Alumini hukata vizuri kwenye leza za nyuzi mara tu usanidi unapoheshimu sifa zake mbili zinazofafanua. Uakisi hutatuliwa kwa vyanzo vya kisasa vilivyolindwa na kutoboa kwa nidhamu. Upitishaji umeme, mzizi wa taka na dari ya unene, hutatuliwa kwa kutoa: nitrojeni yenye shinikizo kubwa, pua inayofaa, umakini hasi, na kasi ya uaminifu. Linganisha nguvu ya umeme na safu wima ya unene wa uzalishaji badala ya madai ya kukata, weka vigezo kwa kila aloi, na uweke mfumo wa vumbi safi.
STYLECNC sanidi mashine za kukata laser za nyuzi kwa ajili ya kazi ya alumini kuanzia vikataji vya karatasi vya kW 1 hadi mifumo ya sahani ya kW 12, pamoja na saketi za gesi na maktaba za vigezo ambavyo nyenzo zinahitaji. Tuma STYLECNC Panga safu yako ya unene na aloi kwa pendekezo linalotokana na nambari zilizo hapo juu.